 0


Sektör haberleri

Göndermek
Geri bildirim gönder
Bilyalı Rulmanlar Nasıl Yapılır? Adım Adım Komple Üretim Süreci
2026-09-21
Bilyalı rulman, taşlama aşamasından önce değil, rulman haline gelir. Dövme, tornalama ve ısıl işlemle sertleştirilmiş çelik şekiller hazırlanır; taşlama ve alıştırma daha sonra yatağın ne kadar sessiz döneceğine, ne kadar yük taşıdığına ve ne kadar dayanacağına karar veren mikronları ayarlar. Bu sipariş, rulman satın alan herkes için önemlidir, çünkü maliyetin nerede olduğunu, aynı boyut için iki fiyat teklifinin neden bu kadar farklı olabileceğini ve kalite sorunlarının neden genellikle birkaç spesifik, kontrol edilebilir aşamaya dayandığını açıklar.
Bir fan motorundan veya bir kaykay tekerleğinden gelen arızalı bir 608 rulmanını açtığınızda anatomi neredeyse hayal kırıklığı yaratacak kadar basittir: bir iç halka, bir dış halka, bir dizi sertleştirilmiş bilya, bu topların birbirine temas etmesini engelleyen bir kafes ve bir yağ tabakası. Üretim sorunu, bu beş temel şeyin dakikada onbinlerce devir gerçekleştirecek kadar doğru bir şekilde nasıl yapıldığıdır. Cevap, yalnızca son montajda buluşan iki paralel üretim hattıdır (biri halkalar için, diğeri bilyalar için).
Bu kılavuz, tüm süreci bir sabit bilyalı rulman fabrikasının gerçekte yürüttüğü şekilde takip eder: hammadde seçimi, dövme, tornalama, ısıl işlem, bilya yapımı, taşlama, süper bitirme, montaj ve parti testleri. Aynı zamanda kaplamalı rulmanları, kalite kontrolünü, siparişten önce önemli olan kontrolleri ve alıcıların en sık sorduğu soruları da kapsar. Açıklama, yıllık 30 milyon set üretime sahip bir tesiste ISO 9001:2015 kalite sistemi kapsamındaki üretimi yansıtmaktadır.
30 milyon yıllık üretilen rulmanlar
ISO 9001:2015 sertifikalı kalite yönetim sistemi
OEM ve ODM özel boyutlar, kaplamalar ve ambalajlar
Düzinelerce Avrupa, Amerika, Güneydoğu Asya ve Afrika'daki ihracat pazarları
Bilyalı Rulman Nelerden Yapılır: Bileşenler ve Hammaddeler
Sabit bilyalı rulman dört katı bileşen ve bir sarf malzemesi içerir ve her biri tamamen farklı bir üretim rotasını izler. Bu bölünme, tedarikçiler arasındaki kalite farklılıklarını anlamanın anahtarıdır: Her bileşen kendi arıza modlarını taşır ve tek bir zayıf adım (kirli çelik ısısı, yumuşak bir top, sert bir yuvarlanma yolu) tüm montajı aşağı çekmeye yeterlidir.
Dört Bileşen ve Tek Sarf Malzemesi
İç ve dış halkalar Yükü iki zemin kanalından taşıyın. Dövme, tornalama, sertleştirme ve ardından mikron seviyesindeki toleranslara kadar taşlama.
Toplar Yuvarlanan elemanlar. Çelik telden soğuk şekillendirilmiş, ısıl işlem görmüş, daha sonra taşlanmış ve hassas küreler halinde alıştırılmıştır.
Kafes Topları eşit aralıklarla tutar, böylece birbirlerine asla değmezler. Damgalı çelik, naylon veya pirinç.
Kalkanlar ve mühürler ZZ metal kalkanlar kaba tozları temas etmeden engeller; 2RS lastik contalar iç halkaya temas ederek suyu ve ince tozu engeller.
Gres Boş iç alanın kabaca dörtte biri ile üçte biri kadarını doldurur ve gürültüyü, sıcaklığı ve hız sınırlarını güçlü bir şekilde etkiler.
Bu parçalar arasındaki yük yolu hassasiyet gereksinimini açıklamaktadır. Şafttan mahfazaya geçen her kuvvet birimi iki yuvarlanma yolundan, bir dizi bilyadan ve mikron cinsinden ölçülen bir yağlayıcı filmden geçer. Yuvarlanma yolu pürüzlüyse veya top yuvarlak değilse, temas gerilimi mikroskobik yüksek noktalarda yoğunlaşır ve bu noktalar ilk yorulma noktaları haline gelir. Bu nedenle rulman üretimi çeliğin şekillendirilmesinden ziyade son hata izlerinin giderilmesine yöneliktir.
Hammadde Seçimi
Dünyadaki sabit bilyalı rulmanların çoğu, çeşitli ulusal isimler altında dolaşan yüksek karbonlu bir krom kalitesi olan krom çeliğiyle başlar: Amerika Birleşik Devletleri'nde AISI 52100, Almanya'da 100Cr6, Japonya'da SUJ2 ve Çin'de GCr15. Kimya kasıtlı olarak sadedir, kabaca %1 karbon ve %1,5 kromdur, çünkü değer egzotik alaşımlamada değil temizliktedir. Kirli çelikteki sert metalik olmayan kalıntılar gerilim yoğunlaşma noktaları görevi görür ve hizmet sırasında gürültü ve erken yorulma dökülmesi olarak görünürler. Bu nedenle ciddi bir fabrika, yalnızca değirmen sertifikasına güvenmek yerine, gelen her ısı partisini spektral analizle doğrular.
Paslanmaz kaliteler aşındırıcı ortamlara hizmet eder ve iki farklı seçeneğe ayrılırlar. AISI 440C, krom çeliği gibi sertleşen, paslanmaya karşı dirençliyken 56-60 HRC tutan martenzitik bir paslanmaz çeliktir; bu da onu gıda ekipmanları, yıkanma alanları ve nemli dış mekan ürünleri için standart bir seçim haline getirir. AISI 304, ısıl işlemle hiçbir şekilde sertleştirilemez; yaklaşık 200 HB'nin altında yumuşak kalır; dolayısıyla 304 rulmanlar, maksimum korozyon direnci için yük kapasitesini değiştirir. Karbon çeliği terazinin diğer ucunda yer alır: oyuncaklar ve düşük hızlı tekerler gibi hafif hizmet ürünlerinin maliyetini düşürür, ancak sertlik veya yorulma ömrü açısından krom çeliğiyle yarışamaz.
| Malzeme | Temel özellikler | Tipik sertlik | Yaygın kullanımlar |
|---|---|---|---|
| Krom çeliği (AISI 52100 / GCr15) | Yüksek karbon artı yaklaşık %1,5 krom; mükemmel yuvarlanma yorulma ömrü | Isıl işlemden sonra 60-64 HRC | Motorlar, aletler, elektrikli el aletleri, pompalar, otomotiv parçaları |
| Karbon çeliği | Daha düşük maliyet, daha düşük hassasiyet ve daha kısa yorulma ömrü | Sertleştirilmiş krom çeliğin altında | Oyuncaklar, tekerlekler, hafif hizmet donanımları |
| AISI 304 paslanmaz | östenitik; tamamen sertleştirilemez; maksimum korozyon direnci | Yaklaşık 200 HB'nin altında (yumuşak) | Mütevazı yüklere sahip gıda ekipmanları, ıslak ve yıkanan alanlar |
| AISI 440C paslanmaz | Martensitik; güçlü korozyon direncine sahip sertleştirilebilir paslanmaz | Isıl işlemden sonra 56-60 HRC | Gerçek yük kapasitesi gerektiren gıda sınıfı ve dış mekan ürünleri |
Çelik Çubuktan Bitmiş Rulmanlara: Bir Bakışta Üretim Hattı
Halka üretimi ve bilya üretimi, yalnızca montaj sırasında birleşen iki paralel hat olarak gerçekleştirilir. Halka hattında dövme, tavlama, tornalama, ısıl işlem ve taşlama sırası vardır; bilya hattında soğuk şişirme, flaşlama, ısıl işlem, taşlama ve alıştırmadır. Aşağıdaki genel bakış, sabit bilyalı rulman tesisinin atölyesinde kullanılan sırayı takip etmektedir.
1. Adım Çelik giriş muayenesi Üretime girmeden önce her ısı partisinde spektral analiz ve sertlik kontrolleri yapılır.
2. Adım Boşlukları dövmek Soğuk veya sıcak şekillendirme, her iki halkanın da net şeklini ayarlar ve malzemeden tasarruf sağlar.
3. Adım Tavlama ve tornalama Taşlama payı bırakarak yumuşak halkaların nihai geometriye yakın işlenmesi.
4. Adım Isıl işlem Öğütme payının içinde tutulacak şekilde distorsiyon ile 60-64 HRC'ye söndürün ve temperleyin.
Adım 5 Taşlama ve süperfinisaj Yüzeyler, delik, dış çap ve yuvarlanma yolları mikron toleranslarına getirildi.
Adım 6 Topa yön verme ve alıştırma Tel parlatılmış boşluklara, ardından boyut gruplarına göre sıralanmış üst üste bindirilmiş kürelere dönüşür.
Adım 7 Montaj ve yağlama Uyumlu parçalar, kafes perçinleme, gres doldurma, korumalar veya contalar bastırılmış.
Adım 8 Son test ve paketleme Titreşim sınıflandırması, boyut örneklemesi, pas önleyici yağ ve mühürlü kutular.
İzlenebilirlik her aşamada gerçekleşir. Her kütük kendi ısı numarasını tutar, her parti fırın çalışmasını kaydeder ve her paketleme listesi üretim partisine referans verir, böylece bitmiş bir rulmanın çelik sertifikasına kadar izi sürülebilir. ISO 9001:2015 sistemi kapsamında bu, isteğe bağlı bir evrak işi değildir: Bir müşteri aylar sonra gürültü bildirdiğinde, izlenebilirlik, nedenin bir çelik partisinde mi, bir ısıl işlem çalışmasında mı yoksa bir montaj ortamında mı olduğunu belirler ve bu ayrım, doğru tepkinin sıralama, yeniden işleme veya süreç düzeltmesi olup olmadığına karar verir.
Toplar Nasıl Mükemmel Şekilde Yuvarlak Yapılır?
Rulman topları asla küre şeklinde kesilmez. Bunlar neredeyse yuvarlak bir şekilde vurulur, ardından her yüzeyin ortalaması alınana kadar aşındırıcı altında birbirlerine doğru yuvarlanır; bu, sert çelik teli bir mikronun çok küçük bir kısmı içinde yuvarlak toplara dönüştüren, kendi kendini düzelten bir işlemdir. Parçalar işlenerek sertleştirilmiş çelik olduğundan kesici takımlar anında aşınır; aşındırıcı şekillendirme tek pratik yoldur.
- Soğuk başlık: neredeyse bitmiş top çapına sahip çelik tel, kalıpların tele çarptığı ve biraz büyük boyutlu kaba bir top oluşturarak ekvatorunun etrafında bir flaş dikiş bıraktığı bir başlığa beslenir.
- Yanıp sönüyor: Kaba toplar, flaş dikişini taşlayan ve şekli düzeltmeye başlayan iki oluklu plaka arasında yuvarlanır.
- Isıl işlem: halkalar için kullanılan aynı söndürme ve temperleme mantığı, topları Rockwell C sertlik ölçeğinde 60'ların düşük ila orta derecelerine yerleştirir.
- Sert taşlama: bilyeler, aşındırıcı bir bulamaç altında spiral oluklarla kesilmiş dökme demir plakalar arasında hareket eder; oluklar rastgele dönüşe zorlar, böylece yüzeydeki her nokta aynı süre boyunca aşındırıcıyla buluşur.
- Alıştırma: daha uzun bir döngüde daha ince aşındırıcı ve daha hafif bir basınç, son kaliteyi ve yüzey kalitesini belirler.
- Yıkama, muayene ve sınıflandırma: toplar temizlenir, yüzey kusurları açısından kontrol edilir ve montaj için ince boyut gruplarına ayrılır.
Sürecin işlemesinin nedeni geometridir: Bir topun sabit bir ekseni yoktur. Oluklarda serbestçe yuvarlanır ve yüzeyinin her noktasını aşındırıcıya maruz bırakır, böylece aşındırılacak bir sonraki şey her zaman yüksek bir noktadır. Dışarı çıkan topa bir sonraki vuruş yapılır; süreç kendi hatalarını ortadan kaldırır. Kürelerin seri üretimini neredeyse diğer işlenmiş parçalardan daha doğru bir şekilde yapmayı mümkün kılan şey budur.
Derecelendirme sistemi sayıların yuvarlak olmasını sağlar. Standart bilya derecelendirme geleneğinde, derece numarası mükemmel bir küreden mikroinç cinsinden izin verilen maksimum sapmadır; dolayısıyla Derece 100 yaklaşık 2,5 mikrona izin verir, Derece 25 0,64'e izin verir, Derece 10 0,25'e izin verir ve Derece 5 yalnızca 0,13'e izin verir. Çoğu ticari sabit yivli rulman, 100. Sınıf bilyalarla çalışır; sessiz cihaz motorları ve hassas miller 10. Sınıf veya daha üstünü haklı çıkarır. Tesviye ölçeğinde aşağı doğru atılan her adım, alışma süresini ve inceleme maliyetini artırır; bu da bilya derecesini herhangi bir rulman teklifinde sessiz maliyet etkenlerinden biri haline getirir.
Yuvarlaklık tek başına yeterli değildir; topların halkalarıyla da eşleşmesi gerekir. Hiçbir öğütme işlemi mükemmel bir şekilde tekrarlanamadığından, bitmiş bilyalar bir mikronun kesirleri cinsinden ölçülen boyut gruplarına ayrılır ve aynı partide öğütülmüş halkalar, tasarlanan iç açıklığı geri kazandıran grupla eşleştirilir. Bu seçici montaj, endüstri genelinde standart bir uygulamadır ve bu, fabrikaların her şeyi iki kez ölçmesinin bir başka nedenidir: biri sıralamak için, diğeri kanıtlamak için.
Isıl İşlem: Rulman Sertliğinin Geldiği Yer
Taşlama çeliği şekillendirir, ancak ısıl işlem onun hayatta kalıp kalmayacağına karar verir. Doğru sertliğe sahip olmayan mükemmel şekilde zeminlenmiş bir yuvarlanma yolu, yük altında birkaç gün içinde çöker ve pul pul dökülür, bu nedenle şekillendirilmiş bir çelik parçasının aslında yatak malzemesi haline geldiği yer taşlama makinesi değil fırındır.
Krom çelik için, halka boşlukları ve bilyalar, yapı ostenite dönüşene kadar yaklaşık 840 °C'ye ısıtılır, sert martensitin içinde kilitlenecek kadar hızlı bir şekilde yağda söndürülür ve ardından iç gerilimi azaltmak için 160 °C civarında temperlenir. Sonuç 60-64 HRC'dir: yuvarlanma teması yorgunluğuna direnecek kadar sert, şok altında çatlamayacak kadar sağlam. Öfkeyi atlayın ve parçalar kırılgan kalır; aşırı ısınma ve sertlik, servis ömrüyle birlikte düşer.
Bu aşamadaki kontrol bitmiş parça üzerinde görünmez ve taklit edilmesi pahalıdır. Fırın sıcaklığının tekdüzeliği, söndürme yağının durumu ve ıslatma süresi, tüm partinin spesifikasyona mı uyacağına yoksa yumuşak mı kalacağına karar verir. Distorsiyonun da yönetilmesi gerekir: ısıl işlem görmüş halkalar hafifçe eğilir ve işlem bu eğriliği öğütme payı dahilinde tutmalıdır, aksi takdirde taşlama hattı ekstra döngülerde fırının hatasının bedelini öder. Hassas kaliteler bir adım daha ekler; tutulan osteniti dönüştüren ve yıllar süren hizmet boyunca boyutları stabilize eden derin soğuk işlem.
Isıl işlem sonrası sertlik hedefleri: krom çeliği (AISI 52100 / GCr15) 60-64 HRC'ye ulaşır; AISI 440C paslanmaz 56-60 HRC'ye ulaşır; AISI 304 paslanmaz tamamen sertleşemez ve yaklaşık 200 HB'nin altında kalır.
Burası aynı zamanda paslanmaz parçanın fiziksel hale geldiği yerdir. 440C parçalar aynı fırınlardan geçerek kullanılabilir sertlikte çıkarken, 304 ringler hiç sertleşememektedir. Bu tek metalurjik gerçek, 304 rulmanların neden ıslak, korozyona dayanıklı ve mütevazı yüklere sahip uygulamalara uygun olduğunu ve bir uygulamanın aynı anda hem korozyon direncine hem de gerçek yük kapasitesine ihtiyaç duyduğu durumlarda neden 440C'nin cevap olduğunu açıklıyor.
Taşlama, Son İşlem ve Tolerans Sınıfları
Her bilezik taşlama hattına kasıtlı olarak büyük boyutta ulaşıyor. Öğütme bu ödeneği ortadan kaldırır ve aynı zamanda alıcının gerçekte ödediği toleransları tanımlar, bu da onu tüm üretim zincirindeki en etkili aşama haline getirir.
Sıra sabittir: bir referans düzlemi oluşturmak için önce yüzeyleri, ardından dış çapı ve deliği, ardından yuvarlanma yolunu taşlayın. Soğutma sıvısı sürekli çalışır, çünkü bir anlık kuruyan disk yüzeyi yakabilir ve erken arızalanana kadar iyi görünen bir parçanın içinde saklanan mikro çatlaklar oluşturabilir. Yuvarlanma yolu taşlamasından sonra, ince taşlarla yapılan süper finisaj geçişi, yüzey pürüzlülüğünü 0,1 mikron Ra'nın oldukça altına düşürür; bu, aynaya benzeyen bir finisajdır ve daha da önemlisi, yağlayıcı filmin oluşmasını ve yükü düzgün bir şekilde taşımasını sağlar. Süper kaplamayı atlamak veya kısaltmak, maliyeti görünmez bir şekilde azaltmanın klasik yollarından biridir ve bu, her zaman daha sonra gürültü ve kısalmış ömür olarak yeniden ortaya çıkar.
| ISO sınıfı | ABEC eşdeğeri | Neyi sıkılaştırır | Tipik uygulamalar |
|---|---|---|---|
| P0 | ABEC 1 | Standart boyut toleransları | Genel motorlar, aletler, elektrikli aletler, pompalar |
| P6 | ABEC3 | Daha sıkı salgı ve genişlik toleransı | Daha iyi motorlar, elektrikli aletler, dişli kutuları |
| P5 | ABEC5 | Mikron seviyesinde salgı kontrolü | Takım tezgahı milleri, hassas aletler |
| P4 | ABEC7 | Yüksek hız için çok sıkı geometri | Yüksek hızlı miller, havacılık ve dişçilik aletleri |
Sınıf seçmek bir statü sembolü değil, bir maliyet kararıdır. Bir cihazın motoru, su pompası veya elektrikli aleti normalde P0'da (ABEC 1) doğru şekilde çalışır; P5 için ödeme yapmak, uygulamanın asla kullanmadığı toleransı satın alır. Takım tezgahı iş milleri, yüksek hızlı motorlar ve ölçüm cihazları, P5 ve P4'ün gerçekten fiyatını hak ettiği durumlardır. Aynı boyut için iki fiyat teklifi keskin bir şekilde farklılık gösterdiğinde, çelik spesifikasyonunun hemen arkasında, yazılı olarak onaylanan ilk öğelerden biri tolerans sınıfıdır.
Kafesler, Contalar, Yağlama ve Son Montaj
Montajın süresi kısa, sonuçları ise uzundur. İki paralel üretim hattı birleşiyor ve rulmanın en ucuz parçaları (kafes, gres ve contalar) rulmanın gerçek dünyadaki davranışlarının çoğunu belirliyor.
Küçük sabit yivli rulmanlarda damgalı çelik kafesler varsayılandır: ucuzdur, sağlamdır ve iki yarıdan birbirine perçinlenmiştir. Naylon kafesler daha sessiz çalışır ve paslanmazlar; bu nedenle 120 °C civarındaki sıcaklık tavanıyla düşük gürültülü cihaz rulmanlarında üstünlük sağlarlar. Pirinç, mukavemet ve ısı direncinin birlikte önemli olduğu daha büyük veya özel yataklarda görülür.
Halkalar ve toplar eşleştirilmiş gruplar halinde buluşur. Bilya boyutu grubu, ölçülen yuvarlanma yollarına göre seçilir, böylece monte edilen rulman, tasarlanmış iç boşluğuna iner; rulman monte edildikçe ve ısındıkça halkalar arasındaki küçük serbest hareket küçülür. Standart boşluk (C0) çoğu uygulamaya uygundur; iç bilezik ısındığında veya mile sıkı bir şekilde oturduğunda daha büyük bir C3 boşluğu belirtilir. Bilyalar, kaydırılan halkalar arasındaki boşluğa eşit aralıklarla yüklenir ve monte edilen rulman son yıkama işleminden önce kafes cepleri kırılır veya perçinlenir; çünkü içeride kalan öğütme kalıntısı, hiçbir contanın çıkaramayacağı bir gürültü kaynağıdır.
Gres, boş iç alanın kabaca dörtte biri ile üçte biri kadarını doldurur. Çok az olduğunda rulman metal temas noktasına doğru hızla ilerler; çok fazla olursa çalkalama sıcaklığı ve gürültüyü artırır. Alıcılar için, gres spesifikasyonunun açıkça teyit edilmesi önemlidir çünkü hız limitini, düşük sıcaklık davranışını ve bitmiş ürünün bakım gerektirmeyen ömrünü belirler.
ZZ iki metal kalkan anlamına gelir: temassız, minimum sürtünme, kaba toza karşı etkili, suya karşı orta düzeyde. 2RS, iç halkayla hafif temas halinde olan, genellikle NBR olan iki lastik conta anlamına gelir: ince toza ve neme karşı çok daha iyi, biraz daha yüksek çalışma torku ve 110 °C civarında pratik bir sıcaklık tavanı. Doğru seçim çevreseldir; kuru, hızlı ve temiz koşullar ZZ'ye eğilimlidir; ıslak, tozlu veya yıkanmış ekipman 2RS'ye doğru eğilir.
Bu sürecin klasik sonucu 608ZZ Çift Demir Sızdırmazlıklı Sabit Bilyalı Rulman Çift metal korumalı 8 x 22 x 7 mm krom çelik rulman — motorlarda, aletlerde ve donanımlarda en yaygın küçük boyut. Ürün özelliklerini görüntülePaketlemeden önce, düşük gürültülü kaliteler %100 titreşim testinden geçerken, standart kaliteler numune alınarak kontrol edilir. Her rulmana bir film pas önleyici yağ ve kapalı bir paket verilir. Koruma, sonradan akla gelen bir düşünce değil, üretimin bir parçasıdır: Kurulumdan önce nemli bir depoda paslanan boyutsal olarak mükemmel bir rulman, yine de kusurlu teslimat olarak sayılır.
Plastik ve Poliüretan Kaplamalı Rulmanlar: İkinci Kalıplama Prosesi
Bazı rulmanlar maksimum sertliğe sahip olmak yerine sessiz ve yüzey dostu olacak şekilde tasarlanmıştır ve bu, dış bileziği plastik veya poliüretanla saran ikinci bir kalıplama işlemiyle elde edilir.
Genellikle 608, 626 veya 6000 serisi boyutunda olan taban yatağı yıkanır ve bir kalıp göbeğine monte edilir. Dış halkanın çevresine erimiş plastik veya termoplastik poliüretan enjekte edilir, soğudukça ona yapışır ve aynı adımda oluşturulan çalışma profiliyle ortaya çıkar: müşterilerin ürün gruplarını bir bakışta tanınabilir kılmak için kullandıkları beyaz, siyah, turuncu ve yeşil gibi renklerde silindirler için düz bir sırt, kayar raylar için bir V-oluğu veya U-oluğu.
Kaplama tüm tekerleğin davranışını değiştirir. Plastik ve PU katmanlar, sert çeliğin mobilya çerçevelerine, sürgülü kapılara, pencerelere ve konveyör yapılarına ilettiği metalik gürültüyü azaltır; rulman makaralarının karşı karşıya kaldığı yüzeyleri çizilmeye ve aşınmaya karşı korur; ve poliüretan, tipik olarak 85-95 Shore A sertlik bandında belirtilen, araba ve taşıma tekerlekleri için kavrama artı şok emilimi sağlar. Mobilya, bebek ürünleri ve ev donanımlarında kaplanmış katman genellikle ucuz hissettiren bir ürün ile tamamlanmış gibi görünen bir ürün arasındaki farkı oluşturur.
Mühendislik riski yapışmadır. Kötü bağlanmış bir kaplama, haftalarca süren haddelemeden sonra katmanlara ayrılabilir ve her ne kadar başarısızlık bir kaplama sorunu gibi görünse de, temel neden genellikle yüzey hazırlığı, bağlama kimyası veya kalıp tasarımıdır. Güvenilir üreticiler, kaplamayı basit bir daldırma işlemi yerine kendi denetimleri (numuneler üzerinde çekme testleri, kalıp bakım programları ve kürlenmiş katman üzerinde sertlik kontrolleri) içeren bir süreç olarak ele alır.
Kaplamalı rulman örneği PU608267 PU Kaplamalı Sabit Bilyalı Rulman Makaralı ve kayar sistemlerde sessiz çalışma ve yüzey koruması için kalıplanmış poliüretan katmanlı 608 taban yatağı. Ürün özelliklerini görüntüleKalite Kontrol: Bir Fabrika Her Partiyi Nasıl Doğrular?
Güvenilir bir fabrika üç kez test yapar: gelen çelik üzerinde, kritik işleme adımlarında ve bitmiş rulmanlar üzerinde. Maliyetten tasarruf etmek için üç katmandan herhangi birinin kaldırılması, sonunda gürültü şikayetleri, kısalmış ömür veya sahanın geri dönmesi olarak ortaya çıkar.
- Gelen çelik: Üretime sunulmadan önce her ısı partisi için 52100/GCr15 spesifikasyonuna göre spektral analiz, sertlik örneklemesi ve sertifika eşleştirme.
- Süreç içi örnekleme: Tornalamadan sonra ve her taşlama işleminden sonra ilk ürün kontrolleri, takım aşınmasını hurda üretmeden önce tespit eden istatistiksel örneklemeyle sağlanır.
- Çatlak tespiti: Daha sonra taşlamanın aksi takdirde gizleyeceği çatlakları gidermek için ısıl işlem görmüş parçaların girdap akımı veya manyetik parçacık taraması.
- Titreşim ve gürültü sınıflandırması: titreşim cihazlarında ölçülen ve Z1, Z2 veya Z3 olarak sınıflandırılan bitmiş rulmanlar; cihaz ve motor uygulamaları genellikle Z2 veya daha sessiz Z3'ü gerektirir.
- Boyutsal örnekleme: beyan edilen tolerans sınıfına göre hava göstergeleri ve mikrometrelerle ölçülen delik, dış çap ve genişlik.
- Korozyon ve yağ kontrolleri: Paslanmaz partilerde tuz sprey numunesi alma ve sızdırmaz tiplerde gres dolumu doğrulaması.
Gürültü, bitmiş ürünlerdeki en yaygın kalite şikayeti olduğu ve tek bir ölçüm yerine bilya kalitesi, yuvarlanma yolu yüzeyi, temizlik ve gres gibi faktörlerin birleşimiyle belirlendiği için özel ilgiyi hak etmektedir. Düşük gürültülü üretimin %100 derecelendirilmesi, uğultu yapan bir rulmanı sızlanan bir rulmandan ayıran şeydir ve bunun arkasındaki teknikler, kendilerine ait bir disiplin oluşturur; bu makale Fabrikalar sabit bilyalı rulmanların gürültüsünü ve titreşimini nasıl kontrol ediyor? bunları ayrıntılı olarak ele alıyor.
Toplu izlenebilirlik döngüyü kapatır. Her üretim partisi çelik ısı numarasından ileri ve paketleme listesinden geriye doğru bağlantı kurar; böylece bir müşteri teslimattan aylar sonra bir sorun bildirdiğinde fabrika tahmin etmek yerine etkilenen partileri izole edebilir. Bu yetenek, ihtiyaç duyulan güne kadar görünmez kalır ve o gün, bir iddianın günler içinde mi çözümleneceğine yoksa aylarca tartışılıp tartışılmayacağına karar verir.
Rulman Fiyat Teklifini Okumak: Sipariş Vermeden Önce Beş Kontrol
Aynı 608 boyutu için iki teklif üçte bir oranında farklılık gösterebilir ve her iki tedarikçi de tamamen dürüst olabilir. Fark neredeyse her zaman beş yerde gizlenir; bu nedenle pratik alışkanlık, fiyatları karşılaştırmadan önce her birini yazılı olarak belirtmektir.
- Malzeme özellikleri: 52100/GCr15 krom çeliği açıkça adlandırılmıştır ve malzeme sertifikası mevcuttur - belirtilmemiş bir "rulman çeliği" değildir.
- Sertlik aralığı: Halkalar ve toplar için 60-64 HRC, konuşma yerine raporda belirtildi.
- Gürültü derecesi: Cihaz, motor ve sessiz uygulamalar için Z2 veya Z3; Gürültünün önemsiz olduğu standart kaliteler.
- Contalar ve gres: Çalışma ortamına uygun ZZ veya 2RS ve ayrıca ismine göre gres türü.
- Muayene derinliği: Düşük gürültülü siparişlerde %100 titreşim testi, parti başına boyutsal raporlar ve seri üretim öncesinde numune onayı.
Kontrol edilmeyen her satır belgelenmiş bir satın alma riskidir. Belirtilmemiş çelik, bitmiş motorlarda gürültü şikayetlerine dönüşüyor; titreşim derecelendirmesinin eksik olması, perakende ürünlerden gelen iadelere dönüşüyor; Yanlış conta, ıslak ekipmanlarda gresin temizlenmesine neden olur. Bu risklerin hiçbiri fiyat listesinde yer almıyor, tam da bu yüzden sipariş onayına aitler.
Yararlı bir alıştırma, her tedarikçiye aynı üç soruyu (hangi çelik, hangi sertlik, hangi titreşim derecesi) sormak ve cevapları destekleyen raporları talep etmektir. Düzenli olarak test yapan tedarikçiler belgelerle saatler içinde yanıt veriyor; İddialara güvenen tedarikçiler sıfatlarla cevap veriyor. Bu yanıtın hızı ve içeriği size fabrika hakkında herhangi bir katalog sayfasından daha fazlasını anlatır.
Özel ve Standart Dışı Rulman İmalatı
Standart katalog boyutları çoğu uygulamayı kapsar, ancak en yüksek değerli siparişler genellikle hiçbir kataloğun eşleşmediği bir müşteri çizimiyle başlar ve fabrikanın süreç derinliği burada görünür hale gelir.
Standart dışı işler sabit bir rota izler: çizim veya numune incelemesi, malzeme ve tolerans konusunda fizibilite onayı, kalıp hazırlama, numune üretimi, onay ve ardından standart parçalarla aynı denetim sistemiyle toplu üretim. Tipik talepler arasında, özel montaj düzenlemeleri için bir veya her iki taraftan uzatılmış iç bilezikler, küçük boyutlu çift sıralı versiyonlar, özel genişlikler ve özel sırt profilleri veya renkleri olan kaplamalı rulmanlar yer alır.
Özelleştirme kararı çoğunlukla ekonomiktir. Standart bir rulman, bir ara parça veya küçük bir tasarım değişikliği ile uyarlanabiliyorsa bu rota genellikle daha ucuz ve daha hızlı olur. Makine mimarisi özel parçaya bağlıysa (motorlarda, kayar sistemlerde ve konveyör ekipmanlarında sıklıkla olduğu gibi), o zaman kanıtlanmış standart dışı bir kaynak, ürünü katalog boyutunda yeniden tasarlamaktan daha iyidir. Genişletilmiş halkalı, özel boyutlu ve hassas taşlanmış parça yelpazesi şu şekilde mevcuttur: özelleştirilmiş standart dışı hassas rulmanlar bu kategorinin pratikte ne kadar geniş olduğunu gösterir.
Sıkça Sorulan Sorular
Bilyalı rulmanların çoğu hangi çelikten yapılır?
Çoğu, 60-64 HRC'ye kadar ısıl işlem görmüş, AISI 52100 kalite (aynı zamanda 100Cr6, SUJ2 veya GCr15 olarak da satılır) yüksek karbonlu krom çelikten yapılır. Aşındırıcı ortamlarda paslanmaya karşı dirençli sertlik için AISI 440C paslanmaz veya maksimum korozyon direncinin yük kapasitesinden daha önemli olduğu durumlarda AISI 304 kullanılır. Karbon çeliği çoğunlukla hafif hizmet tipi, düşük maliyetli ürünlerde karşımıza çıkar.
Üreticiler topları nasıl bu kadar mükemmel yuvarlak hale getiriyor?
Bilyalar, flaş dikişli telden soğuk şekillendirilir, düzleştirilir, ısıl işlemden geçirilir, daha sonra taşlanır ve yivli plakalar arasında alıştırılır. Bilyalar bu oluklarda serbestçe ve rastgele döndüklerinden, yüzeyin her noktası aşındırıcıyla eşit şekilde buluşur ve yüksek noktalar, küre ortalamaya ulaşıncaya kadar aşınır. Sonuç derecelendirilir: Derece 100 yaklaşık 2,5 mikronluk sapmaya izin verir, Derece 10 ise 0,25 mikronluk sapmaya izin verir.
Daha yüksek ABEC derecesi daha iyi bir yatak anlamına mı gelir?
Daha yüksek, evrensel olarak daha iyi değil, daha kesin anlamına gelir. ABEC (veya ISO P) sınıfları yalnızca boyut ve çalışma toleranslarını tanımlar; çelik kalitesini, gürültüyü, contaları veya yağlamayı tanımlamaz. Çoğu motor, pompa ve cihaz P0/ABEC 1'de doğru şekilde çalışır; P5 veya üzeri için ödeme yapmak özellikle yüksek hızlı veya hassas iş milleri için mantıklıdır. Sınıfı başvuruyla eşleştirin ve siparişte yazılı olarak belirtin.
ZZ ve 2RS rulmanlar arasındaki fark nedir?
ZZ iki temassız metal koruma kullanır: düşük sürtünme, kaba toza karşı iyi, orta düzeyde su koruması. 2RS, iç halkaya temas eden iki kauçuk temas contası kullanır: ince toza ve neme karşı çok daha iyi, biraz daha yüksek tork ve 110 °C civarında pratik bir sıcaklık tavanı. Kuru, hızlı, temiz ortamlar ZZ'ye yakışır; ıslak veya tozlu ortamlar 2RS'ye uygundur.
Neden bazı rulmanlarda plastik veya poliüretan kaplama var?
Dış halkanın etrafında kalıplanan kaplama gürültüyü azaltır, rulman rulolarının dayandığı yüzeyleri korur ve PU ile arabalar ve konveyörler için kavrama ve şok emilimi sağlar. V-oluklar, U-oluklar ve düz basamaklar gibi profiller doğrudan kalıpta oluşturulur ve renkler ürün gruplarının tanımlanmasına yardımcı olur. Kaplama kalitesi esas olarak yapışmaya bağlıdır, bu nedenle numune çekme testi önemlidir.
Rulmanlar özel ölçülerde üretilebilir mi?
Evet. Standart dışı kapasiteye sahip fabrikalar rutin olarak uzatılmış iç bilezikler, özel genişlikler, çift sıralı versiyonlar ve müşteri çizimlerinden veya numunelerinden kaplamalı veya yivli tasarımlar yapar. Rota, çizimin incelenmesi, fizibilite ve kalıplama, numune onayı ve ardından toplu üretimden oluşur; dolayısıyla bir tedarikçiye sorulacak pratik sorular, numune teslim süresi ve özel partiye uygulanan denetimle ilgilidir.
tavsiye etmek Ürünler
-


608RS Krom Çelik Çift Kauçuk Mühürlü Derin Groove Balo Yatakları
-
608zz Tek Kolon Çift Demir Mühürlü Derin Oluk Balo Yatağı
-
6000RS Karbon Çelik Çift Kauçuk Mühürlü Derin Groove Balo Yatakları
-
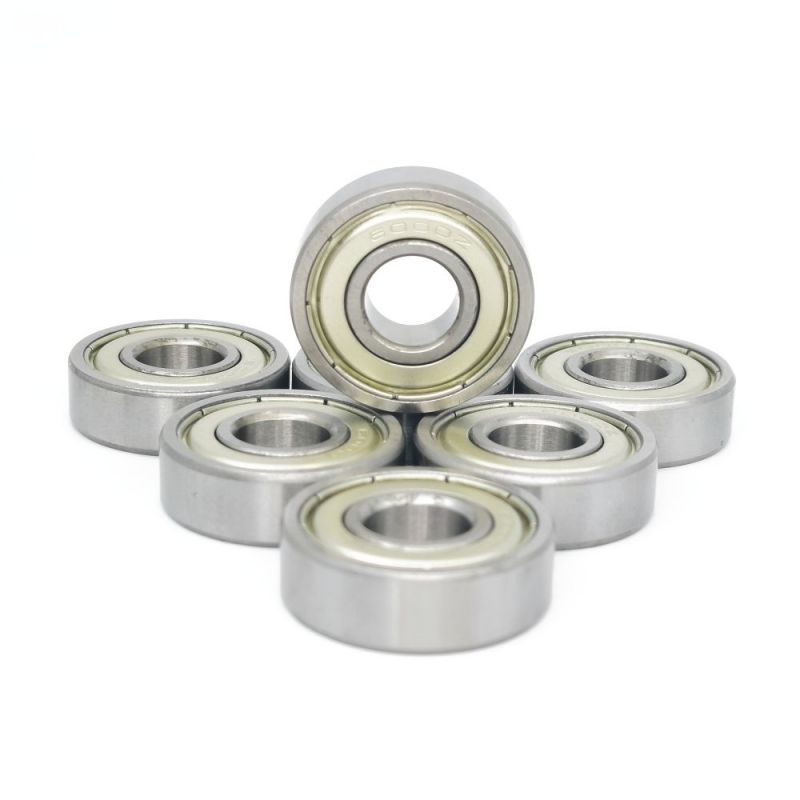
6000zz gres yağlama çift demir kapalı derin oluk bilyalı rulman
-
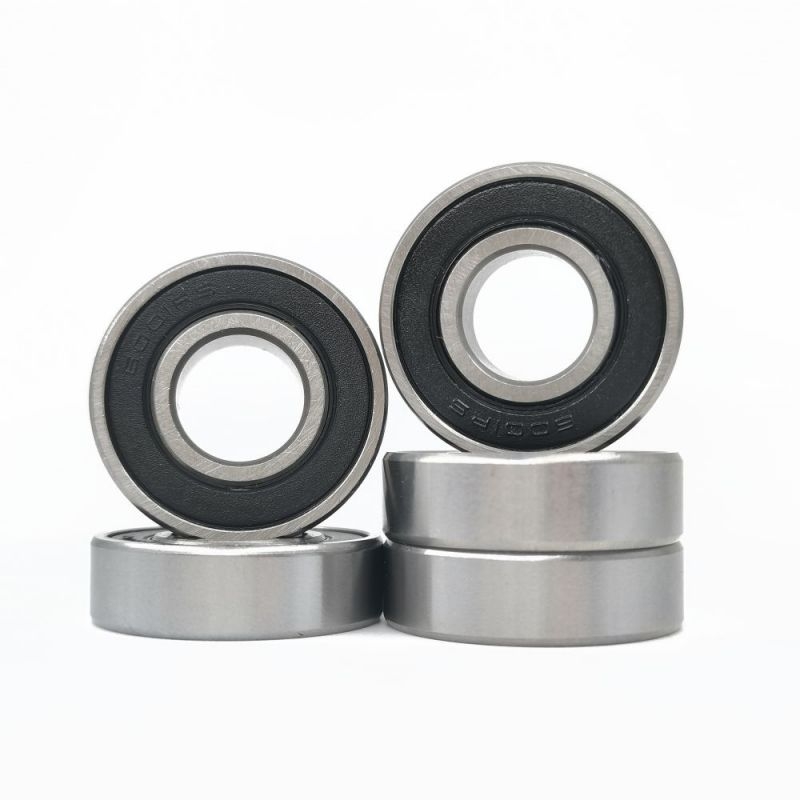
Motosikletler için 6001Rs Çift Kauçuk Mühürlü Derin Groove Rulmanları

Ürünler
Bize Ulaşın
+86-13362474260 +86-0574-63322565
98 Xinlang Yolu, Langxia Caddesi, Yuyao City, Zhejiang Eyaleti, Çin
Mobil Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved
